加药装置质量验收规范:出厂和现场验收要点
加药装置质量验收规范落到现场,其实就是两次验收:出厂前在厂里验一次,到货安装后在现场再验一次。很多项目只做了后一次,结果到了现场才发现泵型号不对、材质不符,返厂一来一回耽误一个多月。看上去差不多的两套设备,区别在哪?往往就藏在材质、焊缝和接线这些验收细节里。这篇写给业主、监理和采购,按顺序讲清楚每一段该看什么。
出厂验收先核资料
到厂里别急着看设备,先翻资料。一般要有:装箱清单、产品合格证、计量泵和搅拌机的说明书、过流部件材质证明、电气原理图和接线图、出厂试验记录。资料缺一样,后面就少一份依据。
**合同技术协议是验收的唯一标准。**拿着协议逐条对:泵的型号和数量、药箱容积、管路材质、控制方式、防护等级,一项一项勾。厂家说“这个换了更好的”,也要有书面确认才算数。
材质和铭牌逐个对
加药装置之间的区别,大半在材质上。过流部件要和药剂匹配:次氯酸钠常用PVC、PVDF,浓硫酸常用碳钢或特定不锈钢,具体以设计和药剂厂家要求为准。看铭牌,看管件上的材质标识,有疑问就要材质证明。
计量泵铭牌上的型号、流量、压力、电压要和协议一致。泵头材质、隔膜材质也要核,同一系列泵常有几种泵头可选,外观差不多,耐腐蚀能力差很多。
焊缝、管路和标识
外观检查看这几处:
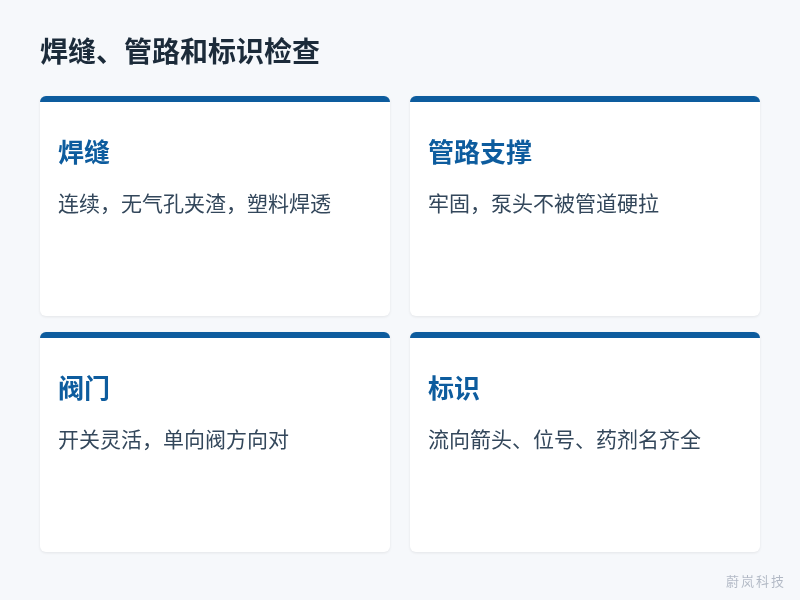
图 1:出厂验收先核资料,再逐个核对材质和铭牌,最后清水试车。
- 焊缝是否连续、没有气孔和夹渣,塑料焊缝有没有焊不透;
- 管路支撑是否牢固,泵头有没有被管道硬拉着;
- 阀门开关是否灵活,单向阀方向是否正确;
- 管路流向箭头、设备位号和药剂名称标识是否齐全。
底座和撬架要看平整度和防腐层。小地方漏一个,到现场就是返工。
电气和联锁检查
打开控制柜看接线:线号是否清楚,接地是否可靠,进线电源规格是否和现场一致。急停按钮要实际按一下,看泵能不能停。低液位报警要实测,液位降下去时泵应按设计停泵或报警,具体做法见计量泵低液位报警设置。
需要远程控制的,在厂里就用信号源模拟一下4-20mA或脉冲信号,看泵响应是否正常,接法参考计量泵4-20mA和脉冲控制。
清水试车和流量标定
出厂验收最有说服力的是清水试车。药箱注清水,泵、搅拌机通电运转,看有没有异响、渗漏、发热。每台泵在几个冲程位置各标一次流量,和铭牌对比,偏差通常在说明书允许范围内才算合格。标定方法见计量泵流量标定方法。
试完把水放干净,尤其是要装浓硫酸的系统,残水必须吹干再发货。
容易漏掉的几项
搅拌机转向要点动确认,装反了药剂搅不匀,还容易把药箱里的沉淀翻起来。备品备件要按协议清点,隔膜、阀球、密封圈这些易损件,到用的时候才发现没有就晚了。安全阀和背压阀的设定值要看出厂记录,别默认厂家已经调好。
还有操作培训。按加药装置质量验收规范,培训一般算在交付内容里,操作人员要能独立完成启停、标定和日常排气,培训记录同样要签字归档。
现场验收:开箱和就位
货到现场,当着供货方的面开箱。先看包装有没有破损、撬架有没有磕碰,再按装箱单清点配件和随机工具。缺件、损坏当场拍照记录,签字确认。
就位后再复核:设备位置是否合适,离加药点的距离和高差是否和设计一致,可参考加药装置安装位置怎么定。管路试水和冲洗的记录也要收进验收资料。
联调和遗留问题清单
现场联调把加药装置接进控制系统,逐一测远程启停、流量信号、报警反馈。带药运行一段时间,看投加量稳不稳,连续运行时间按合同约定。
验收中发现的问题列一张遗留问题清单,写清楚责任方和完成时间。清单不清,不签验收单。这一步按加药装置质量验收规范走完,后面质保期才好算。
结论
加药装置质量验收规范的核心是两段:出厂验收核资料、材质、焊缝、电气和清水试车;现场验收看开箱、就位、联调和遗留问题。以合同技术协议为准,每项都留记录。成套设备选型见加药装置产品页,想要一份验收清单模板,可以联系我们。
常见问题
加药装置质量验收规范里出厂验收一定要去厂里吗?
最好去。不方便的话,至少要求厂家提供清水试车视频和完整试验记录。
加药装置区别在哪,验收时怎么看出来?
主要看材质、泵的品牌型号和焊接质量。对照协议逐项核,差别就出来了。
流量标定偏差多大算合格?
以泵说明书和合同约定为准。通常在几个冲程位置都要测,不只测满冲程。
现场发现缺件怎么办?
当场拍照,在开箱记录上写明,双方签字。这样补发和追责都有依据。
验收合格后还要做什么?
整理验收资料归档,交接操作培训。质保期一般从验收合格日起算,以合同为准。