腐蚀率仪表在加药系统里怎么用:在线监测与缓蚀剂联动
腐蚀率仪表在加药系统里的作用,是把循环水对碳钢、铜的腐蚀速度变成一个连续的数,实时送进控制器或 PLC。挂片要一个月才出结果,腐蚀率仪表几分钟就能看到变化,缓蚀剂加少了、pH 掉了、杀菌剂冲击过量,曲线马上会抬头。不过它的读数受水质和探头状态影响大,更适合做缓蚀剂投加的校核和报警,单独拿来闭环调泵通常不稳。这篇写给循环水加药系统的设计和运行人员。
腐蚀率仪表测的是什么
常见的在线腐蚀监测用线性极化电阻法,也就是 LPR。探头上有两到三根金属电极,材质和系统里的管道一致,比如碳钢或铜。仪表给电极加一个很小的电位扰动,测出极化电阻,再换算成腐蚀速度,单位一般是 mm/a 或 mpy。
原理不展开,现场只要记住两点:一是它测的是均匀腐蚀的瞬时速度,对点蚀、垢下腐蚀不敏感;二是它依赖水的导电性,补水很软、电导率很低的系统读数误差会变大。
腐蚀率仪表和挂片的分工
挂片测的是一段时间内的平均失重,结果可靠,但滞后;腐蚀率仪表测的是当下的速度,反应快,但容易漂。两者不是二选一,而是配合用:用挂片的结果来校核仪表的读数,用仪表的趋势提前发现问题。
实际运行中,如果仪表一直显示偏低、挂片却显示腐蚀超标,多半是探头电极结垢或钝化了,而不是系统真的没问题。
探头装在哪里
探头位置决定读数有没有代表性:
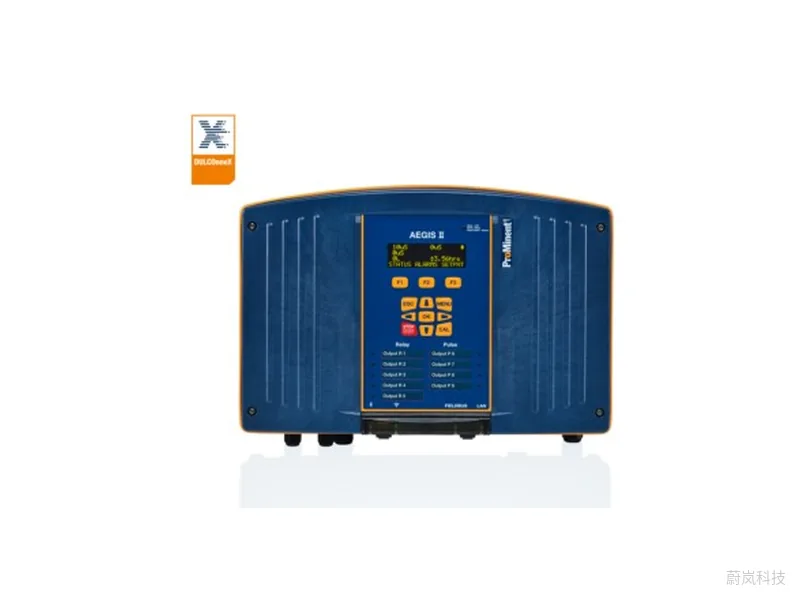
图 1:普罗名特 ProMinent AEGIS II 循环水控制器。图片来源:普罗名特 ProMinent官网
- 装在循环水回水管上,水温高、流速稳定,最能反映换热器的腐蚀风险;
- 避开加药点下游太近的位置,缓蚀剂、酸刚注入还没混匀,读数会失真;
- 流速要和主管接近,一般在 0.3~1.5 m/s 之间,太慢电极表面容易沉积;
- 最好装在旁路监测架上,前后加阀门,方便不停机抽出清洗。
加药点本身放在供水还是回水,可以参考循环水系统加药点选择。
信号怎么接进加药系统
腐蚀率仪表一般输出 4~20 mA,对应某个腐蚀速度量程,再加一两个报警继电器。常见接法是把信号送进循环水控制器或 PLC,和电导率、pH、ORP 一起显示和记录。以普罗名特 ProMinent 的 AEGIS II 循环水控制器为例,它可以做腐蚀测量,用来判断缓蚀剂加得够不够,同时管电导率排污和按补水量比例投加。
电导率和排污的控制思路,可以看电导率监测与循环水浓缩倍数控制。
腐蚀率仪表和缓蚀剂投加怎么联动
很多人第一反应是:腐蚀率高了就多加缓蚀剂。这样做闭环往往会出问题。原因有几个:
- 缓蚀剂成膜需要时间,加药后腐蚀速度下降通常要几小时甚至一两天,闭环很容易振荡;
- 腐蚀率升高不一定是缓蚀剂不够,也可能是 pH 偏低、氯过量或者微生物问题,一味加缓蚀剂治不了病;
- 探头一漂,泵就跟着乱加,药耗和排放都会失控。
更稳妥的做法是分层:
- 缓蚀剂主投加仍按补水量或排污量比例控制,这是基础;
- 腐蚀率仪表做趋势和报警,超过上限先报警,提示运行人员查 pH、余氯和药剂浓度;
- 如果要自动修正,只做小幅、慢速的比例微调,比如在基础投加量上加减一定百分比,并设上下限。
缓蚀剂、阻垢剂和杀菌剂分别起什么作用,可以参考循环水加药的原理及作用。
腐蚀率仪表的日常维护
探头电极是消耗件。 电极表面结垢、生物膜或钝化后,读数会偏低。一般每一到三个月抽出来检查清洗,电极腐蚀到一定程度就要更换。新电极装上后有一段稳定期,前一两天的读数不要急着判断。
另外,每次挂片结果出来,都拿来和同期仪表读数对一下,偏差大就查探头。仪表报警值也要随水质和季节调整,具体数值取决于系统材质和水处理方案,不要照搬别的项目。
安全提醒:抽出探头前先关闭监测架前后阀门并泄压,戴好手套和护目镜,循环水里可能含有杀菌剂和酸。
结论
腐蚀率仪表能让循环水的腐蚀情况从“月报”变成“实时”,在加药系统里最大的价值是提前报警、校核缓蚀剂投加,而不是替代比例投加去单独闭环。探头装在回水旁路,流速合适,定期清洗,并用挂片结果校核读数。需要配在线腐蚀监测、控制器和计量泵的,可以看我们的控制器产品和普罗名特 ProMinent 方案,或者联系选型,把系统材质、水量和现有加药方式发给我们。
常见问题
腐蚀率仪表能代替挂片吗?
不能完全代替。仪表反应快但会漂,挂片慢但结果可靠,两者一起用,挂片用来校核仪表。
腐蚀率仪表读数突然变成零是什么原因?
常见是电极被垢或生物膜覆盖、接线松动或探头脱水。先看监测架有没有断流,再抽出探头检查。
低电导率的水能用 LPR 探头吗?
可以用,但误差会变大。电导率很低时,要选带溶液电阻补偿的仪表,或者以挂片结果为主。
腐蚀率高了,先查什么?
先查 pH、余氯和缓蚀剂浓度,再看计量泵是否正常出药,确认不是探头问题后再考虑加量。
探头要选什么材质的电极?
一般和系统里最需要保护的金属一致,换热器是铜管就选铜电极,管网是碳钢就选碳钢电极。